轴承温度高是破碎机最容易被"误治"的故障之一。大美智造40余年(始于1980年代)的现场服务经验中,最常见的一幕是:温度一高就补润滑脂,结果越补越热。事实上轴承发热的根因只有三类——摩擦热、外部传入热、散热不良;而排查应遵循"先查润滑、再查装配、最后查负荷"的顺序。本文把8个检查点讲清楚。

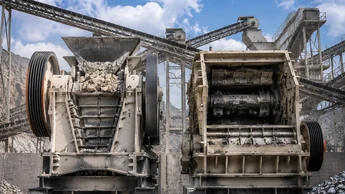
图:大美智造破碎机配件实物——轴承温升常与配件装配质量、配合精度直接相关
| 速览 | 结论 |
|---|---|
| 三类根因 | 摩擦热(润滑/装配/配合)+ 外部传入热(物料/蒸汽/环境)+ 散热不良 |
| 最反直觉的一条 | 润滑脂加多了也会发热——搅拌阻力增大,温度反而更高 |
| 判断基准 | 看温升(轴承温度减环境温度),不看绝对温度 |
| 排查顺序 | 润滑(成本最低)→ 装配与配合 → 负荷与散热 |
| 危险信号 | 温度持续快速上升或伴随异响 → 立即停机,不宜观察 |
检查点1:润滑脂/油牌号是否正确
检查点2:润滑脂填充量(最容易被忽略)
检查点3:润滑脂是否变质或污染
检查点4:补脂周期与补脂方式
检查点5:轴承装配质量(游隙与预紧)
检查点6:轴承与轴、轴承座的配合(跑圈)
检查点7:负荷与给料状态
检查点8:散热条件与外部热源
一家水泥厂破碎机轴承温度持续偏高并报警。现场处置方式是每次报警就补一次润滑脂——结果补得越勤、温度越高,最后轴承出现异响被迫停机。
我们到场后按8个检查点逐项排查:
根因是润滑脂填充过量 + 排脂孔堵塞,游隙偏小加剧了温升。整改:清理腔内多余润滑脂至合理填充量、疏通排脂孔、重新调整游隙至规范值、把"排脂孔通畅"列入点检表。整改后温度恢复至正常区间,轴承异响消失。
这次复盘固化了一条纪律:温度高不等于缺润滑脂——先确认脂量和排脂通道,再决定是否补脂。盲目补脂可能正是问题的制造者。
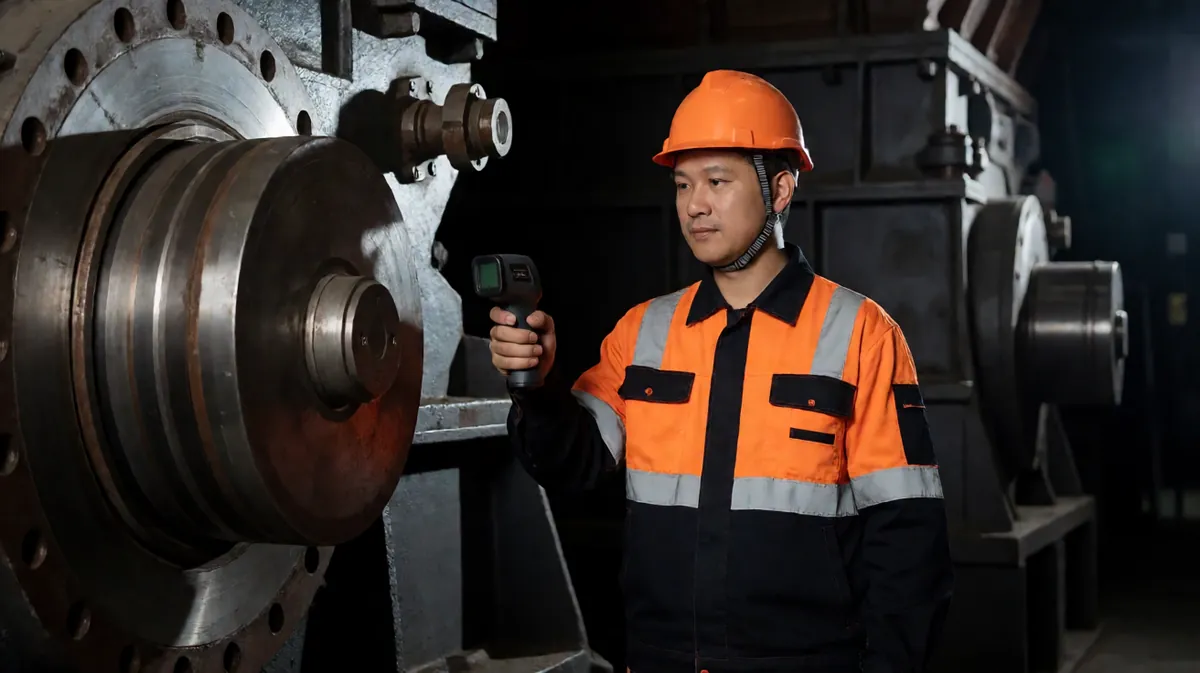
图:红外测温点检——固定测点并记录温升,才能形成可横向对比的趋势数据
| # | 检查点 | 异常表现 | 处置方向 |
|---|---|---|---|
| 1 | 润滑脂牌号 | 脂体硬化、析油、混用不同稠化剂 | 按说明书统一牌号,换脂时彻底清旧脂 |
| 2 | 填充量 | 越补越热、脂体外溢 | 调整至腔体 1/3~1/2,高速取少 |
| 3 | 脂体变质/污染 | 乳化发白、含粉尘杂质、结块 | 彻底清洗换脂,改善密封 |
| 4 | 补脂周期与通道 | 旧脂排不出、腔内压力高 | 疏通排脂孔,运转中补脂 |
| 5 | 装配游隙/预紧 | 温度高且伴随振动 | 复测游隙至规范值;禁用敲击装配 |
| 6 | 轴与座配合(跑圈) | 轴颈/座孔有圆周亮痕、变色 | 修复配合尺寸或更换部件 |
| 7 | 负荷与给料 | 空载正常、负载升温明显 | 控制给料量、改善给料均匀性 |
| 8 | 散热与外部热源 | 环境温度高、座周积料、水路堵塞 | 清理积料、疏通冷却、改善通风 |
关键判读:空载与负载对比
| 现象 | 倾向的根因方向 |
|---|---|
| 空载时就偏高 | 轴承本体问题:润滑(检查点1-4)、装配游隙(检查点5)、配合(检查点6) |
| 空载正常,负载明显升高 | 负荷与给料问题(检查点7) |
| 环境温度高时明显,其余时间正常 | 散热条件问题(检查点8) |
| 温度持续快速上升 | 危险信号:立即停机检查,不宜继续运行观察 |
轴承温升常与振动问题互为因果——长期振动会改变轴承预紧与受力分布,可参考 破碎机振动诊断;润滑不足导致的轴承损伤也会在拆检时呈现特定形貌,可参考 耐磨件失效模式分析。
三步行动:① 固定测点、记录温升而非绝对温度,建立趋势;② 先查脂量与排脂通道(成本最低、命中率最高);③ 做一次空载与负载对比,据此判断是轴承本体问题还是负荷问题。
轴承温度高的排查顺序永远是:先查润滑(脂量、排脂通道、脂体状态),再查装配与配合(游隙、跑圈),最后查负荷与散热。切记一条反直觉的铁律:温度高不等于缺润滑脂,加多了同样会发热。记录温升而非绝对温度,建立趋势数据,才能把"报警处置"变成"预测维护"。佛山市大美智造贸易有限公司深耕矿山装备与耐磨铸造40余年,持有20余项专利,与中南大学、广东工业大学开展产学研合作,为国家高新技术企业[待补充:请从知识库提取证书编号与有效期],长期服务中国建材、海螺水泥等骨干企业并出口6个海外市场,广州/佛山/长沙三地24小时响应。把温度趋势记录与拆检照片发来,我们帮您做一次联合分析——不合适会直接说。
📞 轴承温升诊断、配件配套与装配技术支持 —— 大美智造
40年耐磨铸造积淀 · 20余项专利 · 中南大学/广东工业大学产学研合作 · 国家高新技术企业
中国建材、海螺水泥等企业长期供应商 · 广州/佛山/长沙24小时快速响应
全国服务热线:+86-0757-18144901190 | 邮箱:zhouwenbin@fsgrandheavy.com
官方网站:www.fsgrandheavy.com
大美智造 —— 温度高不等于缺脂,先查脂量再补脂!


佛山市顺德区乐从镇东平社区岭南大道南10号新睿广场1栋3411室
18144901190 (周小姐)
zhouwenbin@fsgrandheavy.com

一、本网站所展示的信息为网站所有者自行提供,内容真实性、准确性、合法性由网站所有者负责。
二、如本网站展示的证书过期或失效,欢迎访客提醒更换为有效证书。(联系方式见本网站)
三、如果本网站展示信息侵犯您的版权及其他合法权益,或展现任何违反国家相关法律的内容,请联系(公司名称:佛山市大美智造贸易有限公司 电话:18144901190 邮件:zhouwenbin@fsgrandheavy.com),我们会在24小时内审核处理。
新广告法规定所有页面不得出现绝对化用词和功能性用词。我司支持新广告法,为了不影响消费者正常购买,页面明显区域我司在已经排查修改,并在此郑重声明:我司所有页面上的绝对化用词与功能性用词在此声明前全部失效,不作为赔付理由。
对于不明显区域和未检查到区域,会逐步进行修改完善。但人工排查并不能保证100%的排查完整,我司不接受并且不妥协以任何形式的极限用词赔付要求及打假名义进行网络欺诈,请为真正的消费者让路,维权是双向的。望新老客户理解支持并联系客服帮助完善。
根据《广告法》和工商部门指示,特别提醒本产品标题纯属运营和技术引流需要而设,并非产品功效宣传,请勿断章取义,另根据《中华人民共和国消费者权益保护法》第十五条产品宣传的真实性要求及《广告法》、《消毒产品标签说明书管理规范》、《医疗器械监督管理条例》等法律法规的要求规定。
所售产品为官方授权,产品实际配方(结构)与产品包装或说明书所述一致,页面标题仅仅只是为了迎合买家搜索习惯而使用的关键词,不代表产品本身的实际功效与特性,页面图文视频等信息仅为优化网站页面,产品实际成分及功效以产品包装盒或说明书为准,请知悉!